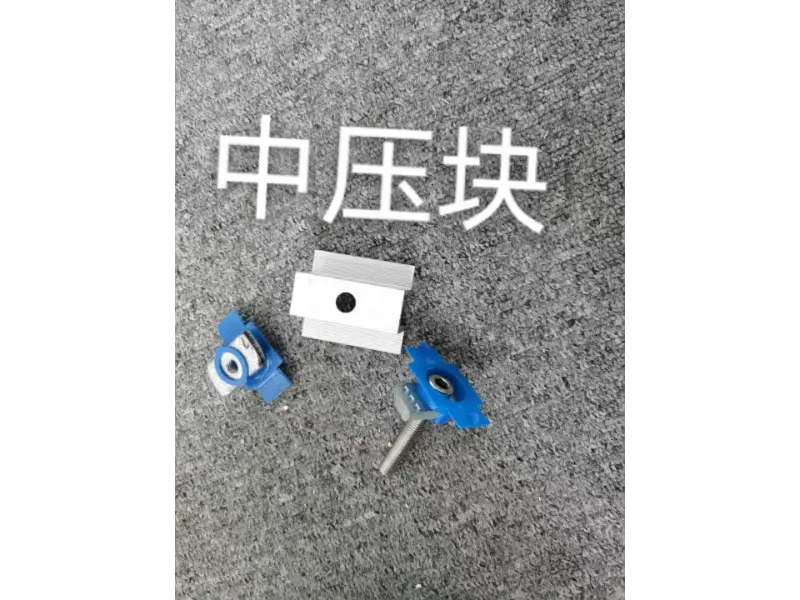
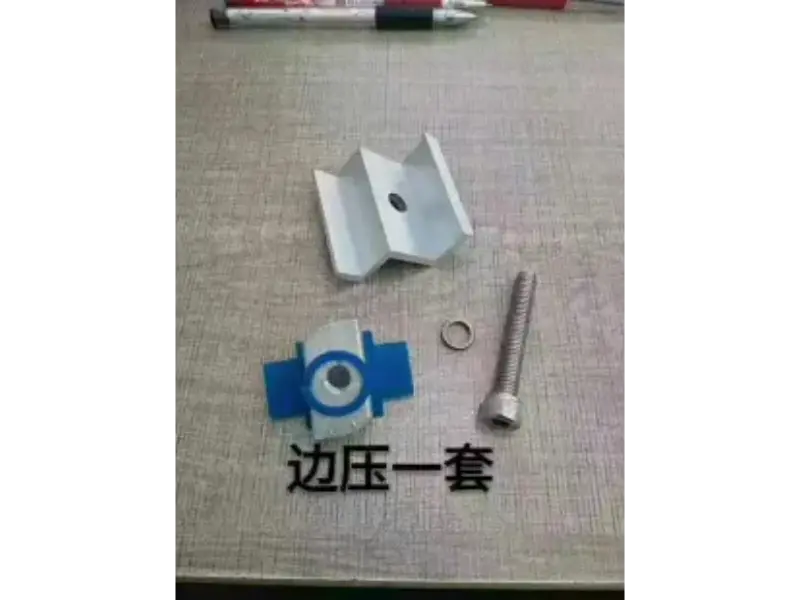
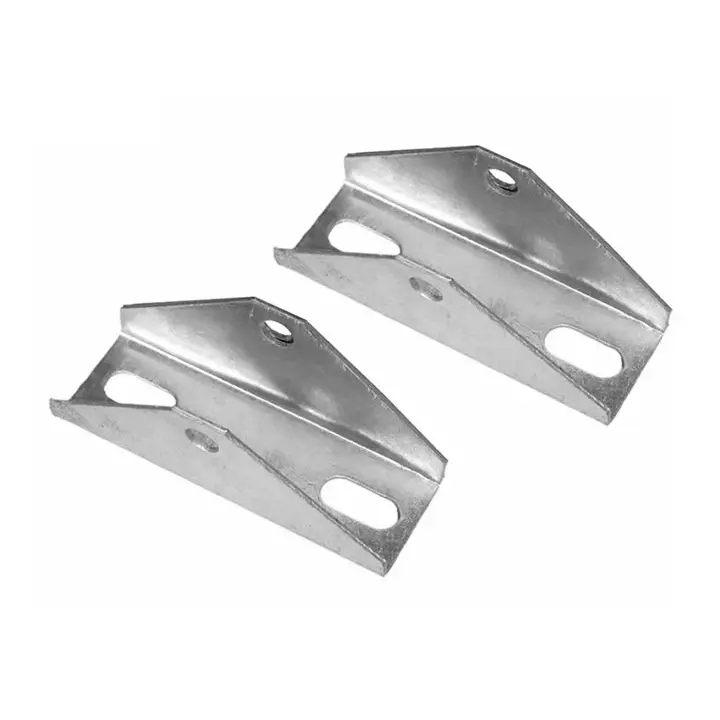
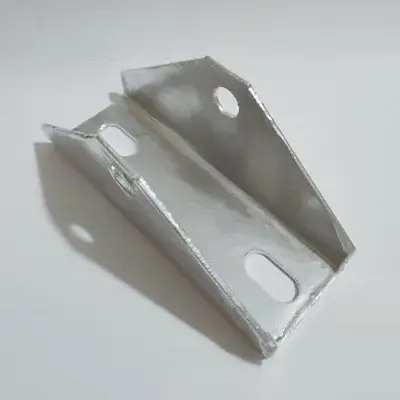
Teknisk tilbehør kan virke små i størrelse, men de er nøkkelen til sikker drift av hele stålkonstruksjonen og solcellestøttesystemet. Stabiliteten til hele prosjektet, bortsett fra selve hovedkomponentene, avhenger i stor grad av nøyaktigheten og anti-korrosjonsytelsen til forbindelsesdelene. Vi leverer all slags støttemaskinvare som trengs for ingeniørprosjekter, inkludert både vanlige standardfester og spesialbearbeidede deler i henhold til tegninger og prøver.
Standardtilbehør har fast varelager, mens ikke-standarddeler krever bekreftelse av tegninger og prøver før produksjon kan ordnes. Alt tilbehør gjennomgår sortering og testing før det forlater fabrikken, klassifiseres og pakkes i henhold til prosjektlisten for å redusere arbeidsbelastningen med sortering på stedet og unngå feil bruk og manglende deler. Vi har betjent en rekke fabrikkstålkonstruksjoner, distribuert solcelle- og bakkekraftverksprosjekter, og er godt kjent med de vanlige smertepunktene på byggeplassen, som feil spesifikasjonsmatching av tilbehør, ikke-kompatibel belegg og løse gjenger ved tilkoblingspunktene. Vi unngår vanlige kvalitetsrisikoer fra råvare- og foredlingsstadiene. Vår serie monteringstilbehør inkluderer produkter som f.eksPV monteringskomponenter, Trekantbrakettkobling, og andre.
Beskrivelse av tilbehørskategori
Teknisk støttende maskinvaretilbehør er delt inn i to kategorier: standarddeler og ikke-standard maskinerte deler.
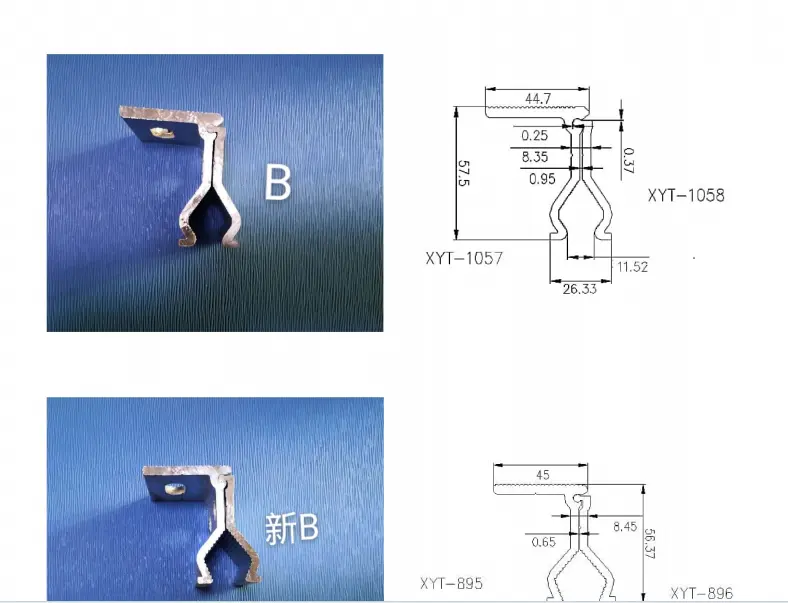
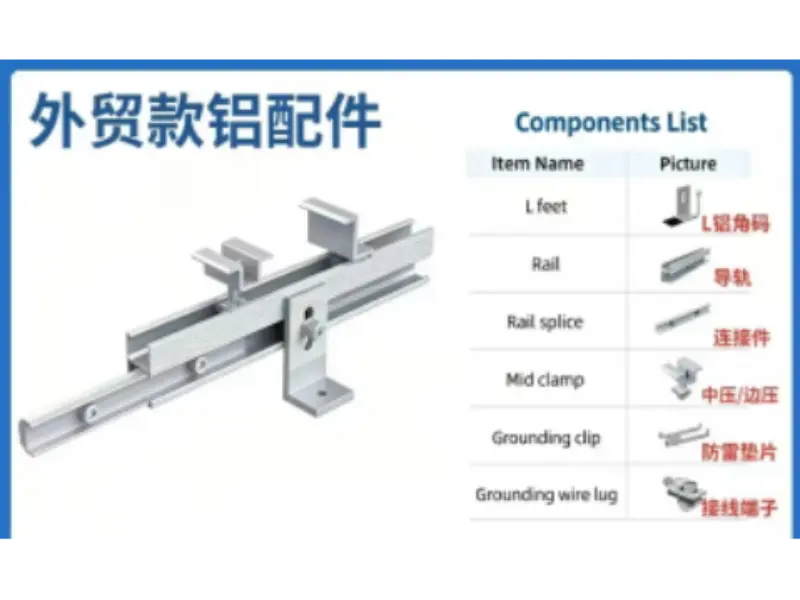
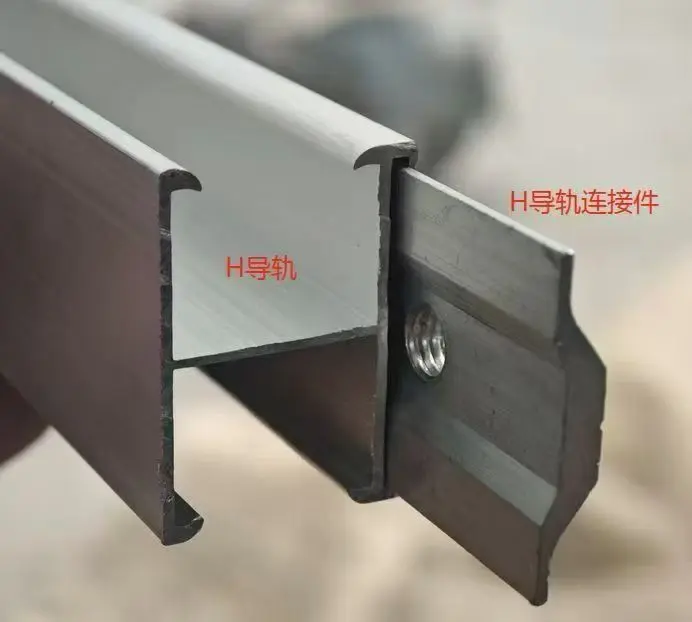
Standarddeler inkluderer forskjellige høyfaste bolter, muttere, fjærskiver, flate skiver, rustfrie stålklemmer, klemmer, koblingsvinkelbraketter, posisjoneringsskiver, ekspansjonsforbindelsesstykker, etc., som hovedsakelig brukes til låsing, skjøting og fiksering mellom komponenter.
Ikke-standard maskinerte deler inkluderer kuttede og stansede overgangsplater, spesielle vinkelstykker, tilpassede klemmer, spesielle posisjoneringsdeler, bøyde og pressede små deler, etc., som er spesielt bearbeidet for spesielle noder og installasjonsposisjoner i prosjektet for å løse installasjonsnodeproblemene som standarddeler ikke kan tilpasse seg.
Materialene kan være karbonstål varmgalvanisert, sink-aluminium-magnesium, 304 rustfritt stål, 316 rustfritt stål, og er egnet for ulike miljøer som vanlig innendørs, utendørs utendørs, kystsaltspray og kjemisk mild korrosjon.
Tilbehørsfunksjonsanalyse
Ulike maskinvaretilbehør utfører funksjonene kraftoverføring, låsing, buffering og posisjonering for hele systemet. Bolter og muttere oppnår den tette forbindelsen mellom komponenter, og overfører vindtrykk, snøtrykk og utstyrsbelastning til hovedprofilene; trykkblokkene og vinkelbrakettene fullfører forbindelsen og posisjoneringen mellom profilene; skivene brukes til å eliminere monteringshull, fordele låsetrykk og forhindre overdreven lokal belastning; ulike ikke-standard overgangsstykker brukes til å håndtere spesielle noder og overganger mellom ulike profiler.
Når tilbehør er korrodert, sklir eller har størrelsesavvik, vil det direkte føre til at noden løsner, og over tid vil det medføre generelle systemsikkerhetsfarer. Derfor kan materialet, overflatebehandlingen og bearbeidingsnøyaktigheten til tilbehøret ikke ignoreres.
Veiledning for valg av tilbehør
Når du velger støttende maskinvaretilbehør, bør følgende fire forhold hovedsakelig vurderes:
1. Driftsmiljø: I vanlige innlandsmiljøer kan varmgalvanisert karbonståltilbehør velges; i kystsaltspraymiljøer bør 304 rustfritt stål foretrekkes; for høykorrosjonsforhold anbefales 316 rustfritt stål.
2. Lastgrad: Velg tilsvarende styrkegradsbolter i henhold til størrelsen på nodens belastning. For stålkonstruksjonsprosjekter brukes ofte høystyrkefester i klasse 8,8 og 10,9; for ordinære solcelleprosjekter kan 4,8 karakter og 8,8 karakter velges.
3. Profilspesifikasjon for tilkobling: Tilbehørets størrelse må samsvare med profilseksjonens åpning og tykkelse, og boltlengden bør reserveres med tilstrekkelig låsemargin for å forhindre monteringssvikt.
4. Tilførselsmodus: For store standardiserte prosjekter kan standarddeler på lager foretrekkes; for spesielle noder eller renoveringsprosjekter kan ikke-standard stempling og maskineringstilbehør tilpasses.
Bearbeiding av produksjonsprosessen
Standard festemidler: Råvaretråd/-stang → kaldhodeforming → trådvalsing → siling og sortering → overflatebeskyttende korrosjonsbehandling → hydrogenfjerning og passivering → ferdigproduktinspeksjon → lagring.
Ikke-standard maskinerte deler: Bekreftelse av tegninger/prøver → skjæring og stansing av plater og profiler → stansing/valsing → boring og tapping → avgrading og rengjøring → anti-korrosjonsbehandling → full inspeksjon av dimensjoner → merking og lagring.
Anti-korrosjonsprosesser inkluderer varmgalvanisering, elektrogalvanisering, sink-aluminium-magnesium-belegg, passivering av rustfritt stål, anodisering, etc., utført i henhold til utvalgskravene.
Kvalitetskontroll nøkkelpunkter
Tilbehørsinspeksjon vil ikke bare kontrollere utseendet gjennom prøvetaking, men også fokusere på å verifisere flere nøkkelindikatorer.
Råvareseksjonen sjekker materialkvalitetsrapporten, skiller karbonstål og ulike kvaliteter av rustfritt stål, og unngår materialsammenblandinger. Gjengeinspeksjonsmåler brukes til å sjekke for glitte tenner og ufullstendige gjenger; beleggtykkelse måles for å sikre korrosjonsbestandighet og holdbarhet; ytre dimensjoner, hullavstand og hullstørrelse for ikke-standarddeler er verifisert.
Sprekker, grader og deformerte arbeidsstykker siles ut under utseendeinspeksjonen. Ukvalifiserte produkter blir direkte sortert og isolert, og blandes ikke inn i forsendelsespartiet. Den kan kombineres med tredjeparts prøvetakingsinspeksjon for å gi saltspraytestrapporter og materialsertifikater.
Pakking og sortering for utgående
Standarddeler i små størrelser pakkes separat ved hjelp av vevde poser og pappesker, forskjellige spesifikasjoner pakkes separat, og den ytre boksen er trykt med spesifikasjonsetiketter; prosjektbestillinger vil bli sortert og pakket i henhold til konstruksjonsområdet og nodekravene, og hver pakke er merket med modellspesifikasjon og mengde.
Storvinkelbraketter og adapterplater pakkes på paller for å unngå håndteringsstøt. Hver batch av bestillinger kommer med en detaljert liste over tilbehør, som tydelig viser modell, mengde og annen informasjon, forenkler mottak og telling på stedet, og reduserer manglende eller feil deler.
Egnet for prosjektscenarier
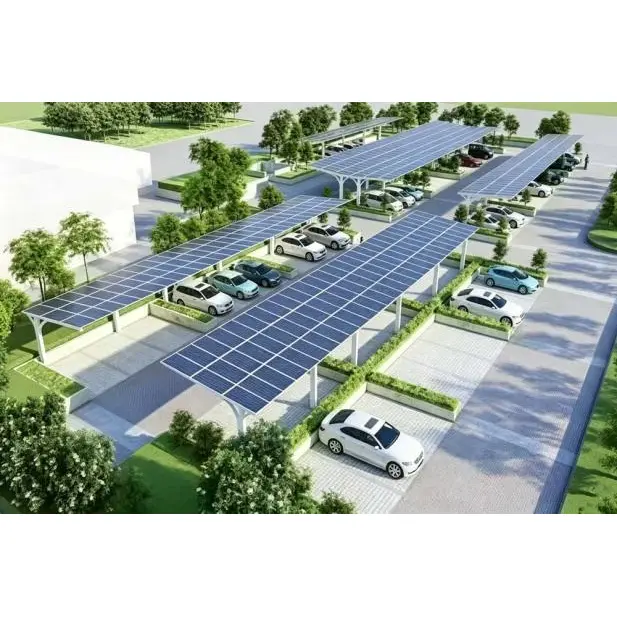
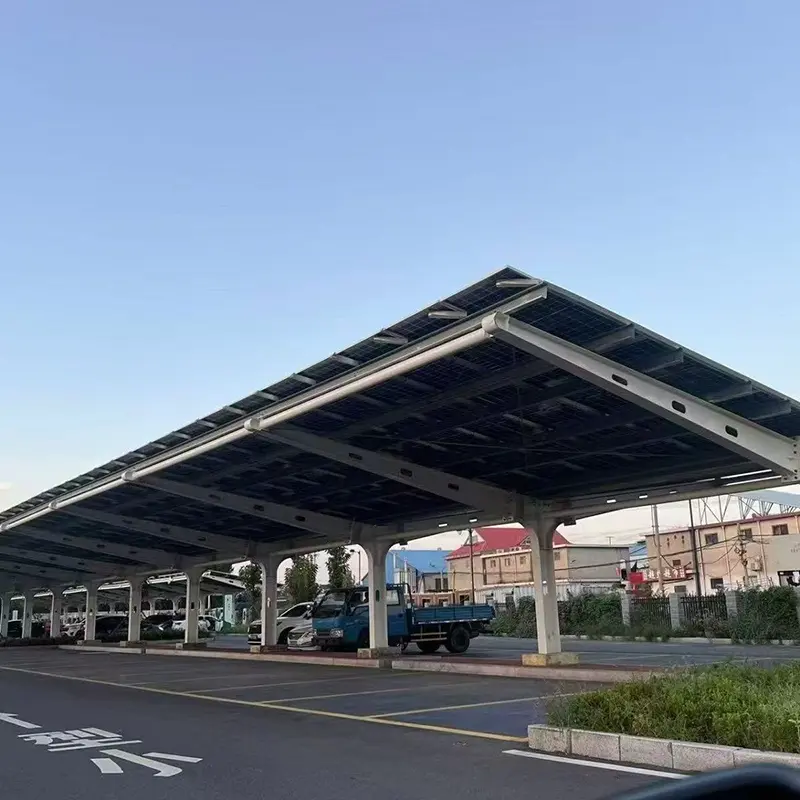
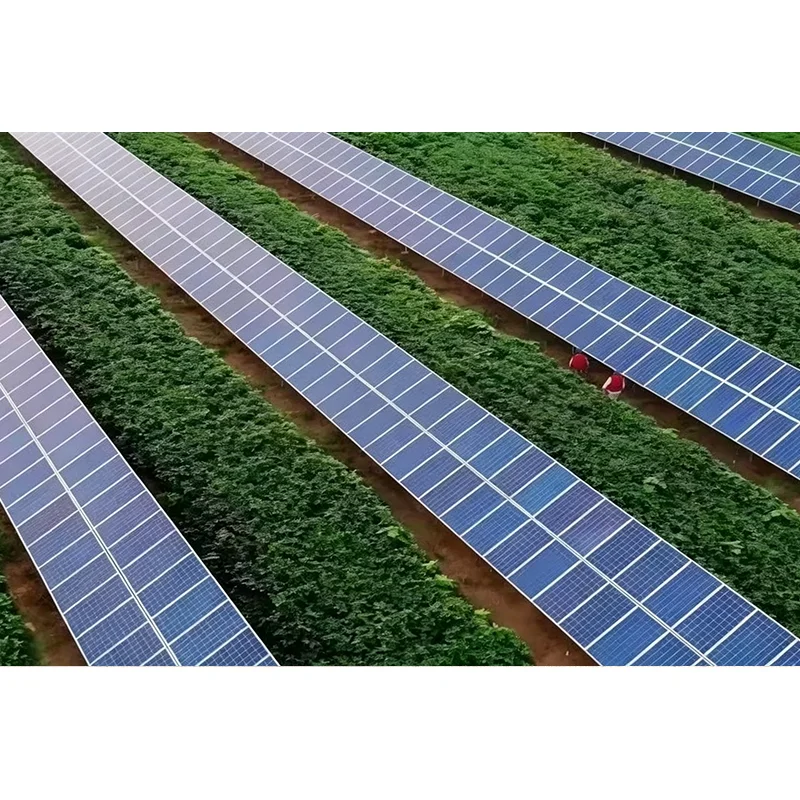
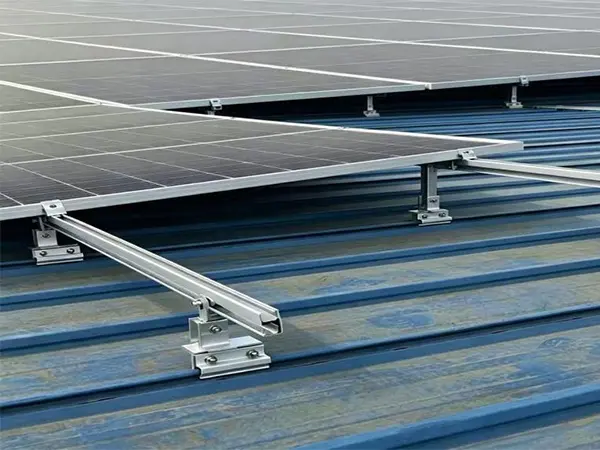
Matchende maskinvaretilbehør er mye brukt i ulike prosjekter: fotovoltaiske kraftstasjonsprosjekter, brukt til pressing og fiksering av fotovoltaiske støttekomponenter, og sammenføyning av profilkomponenter; industrielle stålkonstruksjonsfabrikker, brukt til låsing av stålbjelker og søylenoder; stålkonstruksjon av lagringslagre, brukt for å koble takstoler og sekundære komponenter; utstyrsplattformer og vedlikeholdsganger, fullføring av ulike nodemontasjer; renoverings- og reparasjonsprosjekter, brukt til å forsterke gamle prosjekter og erstatte gamle korroderte koblingskomponenter; det kan også tilbys som en leverandør for utstyrsproduksjon og dypforedlingsbedrifter for stålkonstruksjoner.
Prosjektsamarbeid koblingsinstruksjoner
Hvis standarddeler velges, kan modell, styrke, materiale og kjøpsmengde gis direkte; for ikke-standard deler kan det leveres tegninger eller fysiske prøver, og etter prosessvurdering og kostnadsberegning vil produksjon bli utført.
Storskala ingeniørordrer og spredte tilleggsdelerkrav kan aksepteres. Materialrapporter og belegginspeksjonsmaterialer kan leveres samtidig for forsendelse, og oppfyller kravene til prosjektinspeksjon. Hvis det er monteringsspørsmål på prosjektstedet, kan online assistanse gis for å bekrefte planen for valg av tilbehør.
FAQ
Q1: Kan bare en liten del av tilbehøret kjøpes for tilleggsdeler?
A: Ja, standarddeler støtter små batch-påfylling; ikke-standard tilpassede deler har tilsvarende minimumskrav for behandling, og de spesifikke kravene avhenger av vanskeligheten med delbehandling.
Spørsmål 2: Hvordan bekrefte om du skal velge rustfritt stål eller varmgalvanisert tilbehør?
A: På vanlige byggeplasser i innlandet er varmgalvanisert karbonstål tilstrekkelig; i kystområder eller områder med høy saltspray anbefales 304 rustfritt stål; i kjemiske korrosjonsmiljøer anbefales 316 rustfritt stål.
Q3: Hvor lang tid tar det før ikke-standard deler blir levert?
A: Etter at tegningene er bekreftet, tar vanlig stempling og bøyetilbehør 7-12 virkedager; syklusen for komplekse maskineringsdeler vil bli tilsvarende utvidet.
Q4: Hvordan velge styrkegraden til boltene?
A: For solcellestøttekomponenter er det vanlige valget 8,8 klasse; for hovednoder i stålkonstruksjoner foretrekkes 8,8 eller 10,9 høyfaste bolter, og modellen velges i henhold til designtegningene.
Q5: Hvor lang er garantiperioden for tilbehør?
A: Under normale bruksforhold for designet gir standard festemidler 5-10 års garanti; skade forårsaket av menneskelig demontering og overskridelse av designkorrosjonsmiljøet er ikke innenfor garantiens omfang.
Kjøpspåminnelse
Når du sender inn krav, prøv å spesifisere: prosjekttype, bruksmiljø, nødvendig materiale, styrkegrad; for ikke-standard deler, oppgi tegninger eller prøver.
Overordnet prosess: kravkommunikasjon → spesifikasjonsbekreftelse → tilbud → ordre → produksjon/lagerjustering → inspeksjon og sortering → pakking og forsendelse.