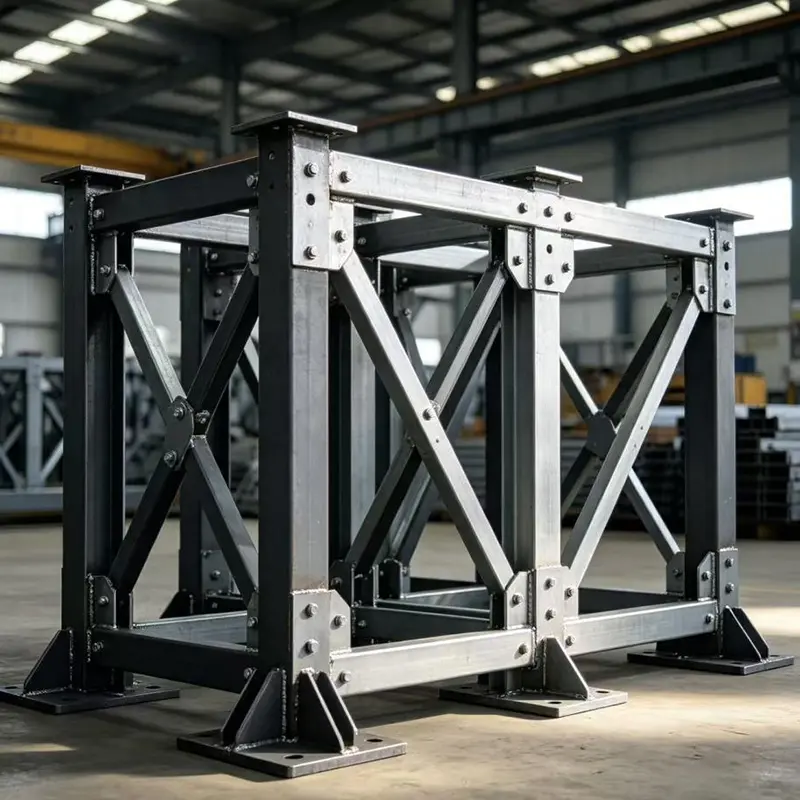
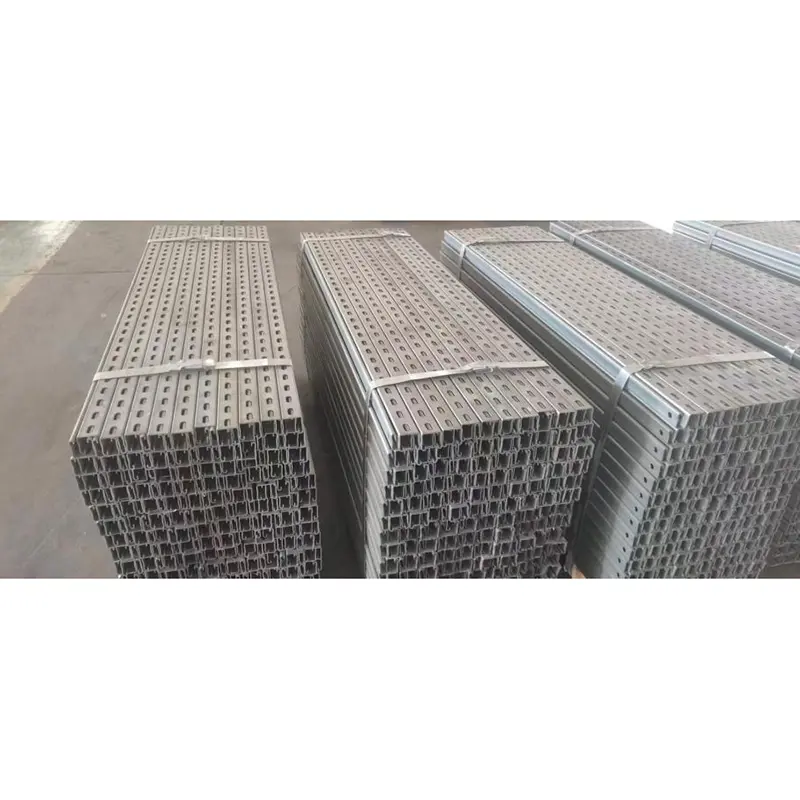
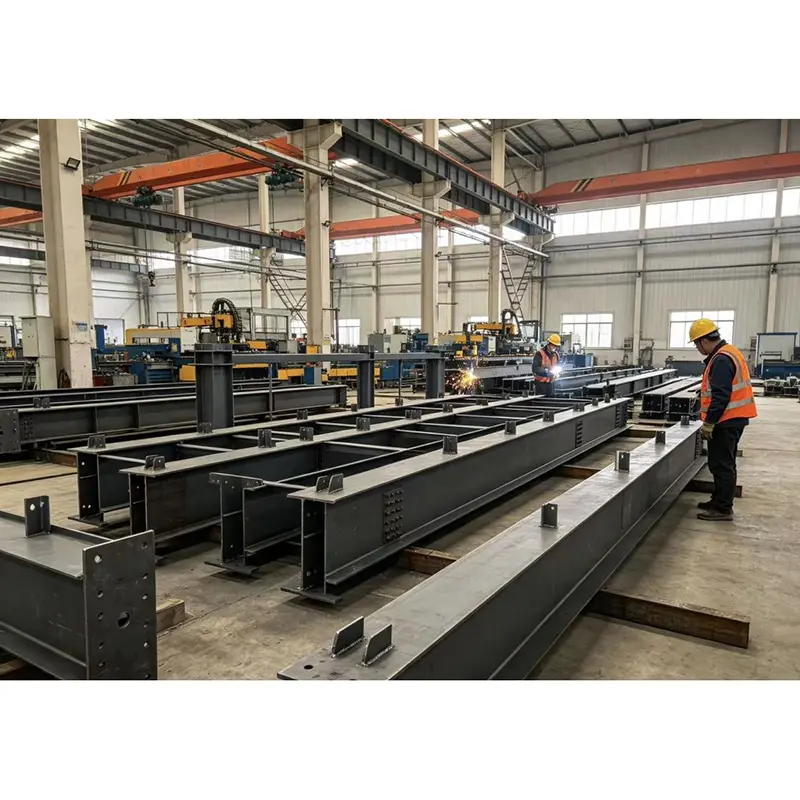
Guojian-produsenten påtar seg behandlingen av bygningshovedstålkonstruksjoner og forskjellige spesialformede ikke-standard stålkomponenter, inkludert portalstålrammer, boksformede bjelker og søyler, utstyrsbærende baser, bygningsmezzaniner, utendørs vedlikeholdsstålstiger, rørledningsstøtter, etc. Stålkonstruksjoner er ikke standardiserte ferdige produkter; alle fullføres basert på byggeskisser gjennom detaljert tegning, skjæring, montering, sveising, hulltaking osv., og de fleste prosesser fullføres i fabrikklokalene. Etter at de ferdige produktene er transportert til prosjektstedet, løftes de direkte og monteres, noe som effektivt reduserer sveiseoperasjoner i stor høyde. For kjemiske anleggsområder, friluftsmiljøer med høy luftfuktighet og ordinære innendørsverksteder kan ulike beskyttelsesnivåer matches. Vi har deltatt i en rekke nye fabrikkkonstruksjoner, fabrikkrenoveringer og lagerbyggeprosjekter, og er kjent med vanskelighetene med løfting og montering på stedet, og kan gi optimaliseringsforslag for eksisterende prosessfarer i de originale tegningene for å unngå monteringsfeil på stedet og installasjonshindringer og andre konstruksjonsproblemer.
Tolkning av bygningsstålkonstruksjoner
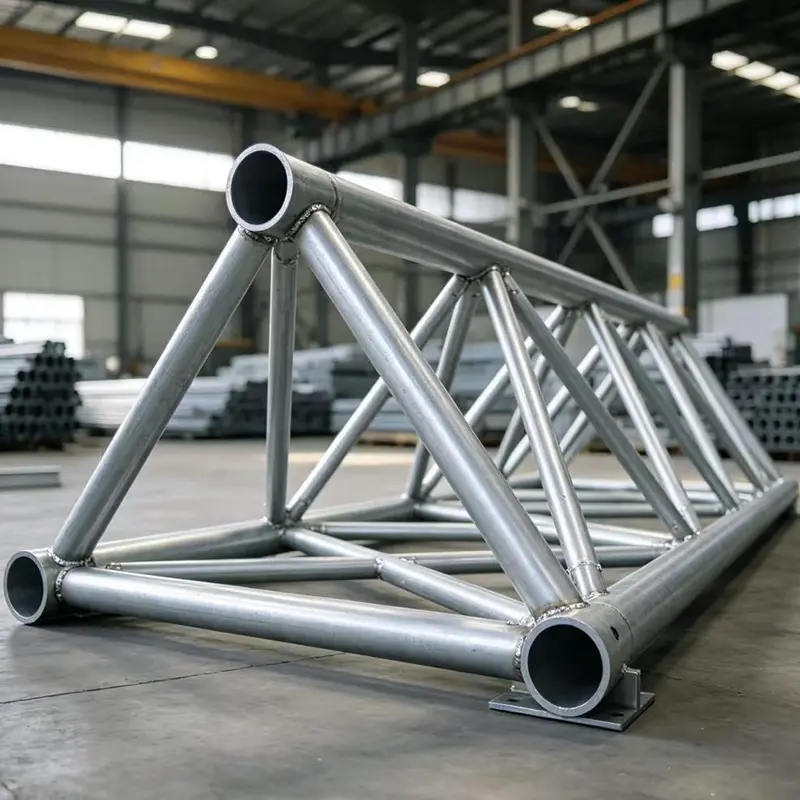
Byggestålkonstruksjoner er et konstruksjonssystem som bruker stål som den viktigste bærende komponenten. De er satt sammen av H-formet stål, kasseformede søyler, bærende stålbjelker, sidestøtte, avstivningsplater og diverse koblingstilbehør, satt sammen med høyfaste bolter eller smeltesveising, og tåler bygningens egenvekt, vind- og snøbelastninger, og utstyrets dynamiske og statiske belastninger. Sammenlignet med tradisjonelle betongkonstruksjoner har stålkonstruksjoner lavere egenvekt, utmerket antideformasjonsevne, og trenger ikke å vente på at betongen herder og størkner. De kan tjene som det bærende hovedrammeverket for hele bygningen, eller fungere som utstyrsbaser, vedlikeholdspassasjer og overliggende korridorer, og er svært egnet for ingeniørprosjekter med stor spennvidde, tung last og trange tidsplaner. Vår stålkonstruksjonsserie inkluderer produkter som f.eksTruss stålstrukture, Spesiell kraftig stålkonstruksjon, og andre.
Referanse for komponentvalg
For ulike prosjektforhold må tilsvarende stålspesifikasjoner og behandlingsplaner matches. Utvelgelsesprosessen vurderer hovedsakelig følgende forhold:
1. Faktisk belastning av ingeniørprosjektet: inkludert bygningens egenvekt, kjøretøybelastning, utstyrsvekt, lokale vind- og snøparametre, etc., for å velge tykkelsen på plater og profiler;
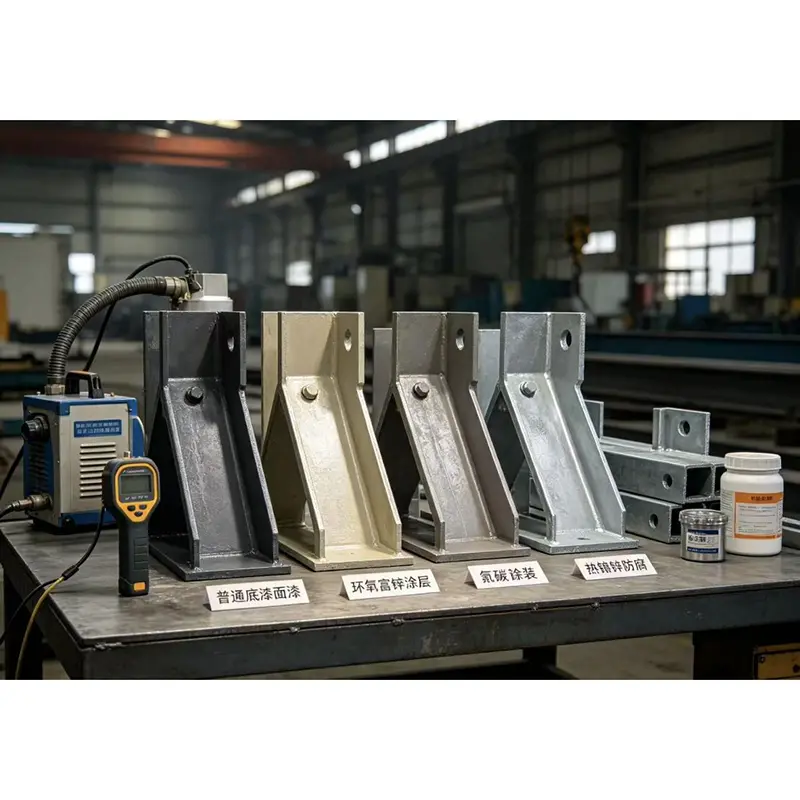
2. Prosjektplassering: innendørs tørre verksteder kan bruke vanlige antirustbelegg; utendørs friluftsmiljøer krever tykke antirustlag; kjemiske korrosjonsområder bør prioritere varmgalvaniserende anti-korrosjonsprosesser;
3. Byggeforhold på stedet: løftekapasitet på stedet, transporthøyde og breddegrenser, vil bestemme demonteringsmetoden for komponenter, store deler kan deles inn i flere enheter for fabrikkproduksjon og deretter settes sammen på stedet;
4. Planlegging av senere bruk: hvis bygningen har påfølgende utvidelses- eller lagtilleggskrav, bør strukturelle reserver reserveres i det tidlige utvelgelsesstadiet.
Applikasjonsscenarier for implementering
De bearbeidede stålkomponentene er mye brukt i industriell infrastruktur og kommunale støttefelt. I tungindustriverkstedkonstruksjon er de bearbeidede stålkonstruksjonene som det viktigste bærende rammeverket egnet for kontinuerlig tung belastning forårsaket av krandrift og plassering av tunge maskiner; i logistikk-lagringsprosjekter opprettes store varehuskropper for å oppnå interne få eller til og med ingen kolonneplasser, noe som forbedrer lagerstablingsutnyttelsen; i fabrikkrenovering og utvidelsesprosjekter brukes de til å bygge nye mesaniner, utstyrsplattformer, stålstiger og forskjellige rørledningsstøtter; i kommunale prosjekter brukes de til gangveier, regnskjermer for inngangstak og små konstruksjoner. For kjemiske parker med høye korrosjonsnivåer vil vi oppgradere hele anti-korrosjonsprosessen for å sikre langsiktig stabil service av komponenter.
Produksjonsprosessflyt av hele settet
Råvarer verifiseres først for materialsertifiseringsdokumenter, prøvetester utføres på ytelsen til profiler og plater, og ukvalifiserte råvarer returneres direkte. Produksjonsprosessen er som følger: detaljert tegning og demontering av tegninger → skjæring og trimming av CNC-utstyr → korrigering og utjevning av komponenter → montering og montering av komponenter → sveising → ikke-destruktiv testing av nøkkelsveisesømmer → sliping og rengjøring av grader og sveiseslagg → rustfjerningsbehandling av galvaniserings-/verifiseringsbehandling → behandling av rustbelegg-/verifiseringsbehandling → malingsbehandling nummerering og merking for oppbevaring.
Alle nøkkelprosesser beholder inspeksjonsprotokoller, og kunder kan be om å få tilgang til relevant inspeksjonsmateriell.
Nøkkelpunkter for kvalitetskontroll
Kvalitetskontroll går gjennom hele produksjonsprosessen, ikke bare under det endelige produktstadiet. Under materialinnføringsprosessen kontrolleres merkevaren og de mekaniske egenskapene; etter kutting inspiseres størrelsesavvikene til delene; Etter at sveisingen er fullført, utføres ultralydtesting på nøkkeldeler for å sjekke for interne porer og sprekker i sveisesømmene; rustfjerningsprosessen kontrollerer rustfjerningsgraden; maleprosessen kontrollerer tykkelsen på malingsfilmen; og det ferdige produktstadiet kontrollerer på nytt den generelle formen, hullposisjonene og komponentnumrene. Alle ikke-konforme arbeidsstykker vil bli behandlet separat for omarbeiding og vil ikke bli inkludert i pakke- og forsendelsesprosessen. Vi støtter også kunder i å overlate tredjepartsinstitusjoner til å utføre inspeksjoner på stedet og utstede formelle inspeksjonsrapporter for prosjektaksept.
Prosjektsamarbeid Forklaring
Vi har dedikert teknisk personell som vil ha kontakt med kundetegninger og gjennomføre mulighetsvurderinger av prosessen. Vi behandler ikke bare etter tegningene, men kommer også med forbedringsforslag basert på produksjons- og løfteforhold. Vi kan påta oss både storskala batchkomponenter og småskala uregelmessige ikke-standarddeler. Under prosjektgjennomføringen vil vi samtidig levere komplette prosjektmateriell som materiallister, ultralydinspeksjonsrapporter og pakkelister for å oppfylle kravene til ferdigstillelse og inspeksjon. Hvis det er vanskeligheter med montering på stedet, kan vi tilby online teknisk støtte for å hjelpe til med en jevn fremdrift av prosjektet.
Ofte stilte spørsmål
Q1: Er dette en fysisk prosessfabrikk? Kan vi avtale et besøk?
A: Vi er en fysisk prosessfabrikk. Vi tar gjerne imot reservasjoner for besøk på stedet til verkstedet for inspeksjon. Vi kan også gi sanntids videoforbindelser til verkstedet.
Spørsmål 2: Er det en minimumsbestillingsmengde for stålkonstruksjonsbehandling? Kan vi lage små prøvestykker?
A: Det er ingen fast grense for minimum bestillingsmengde. Både store prosjekter og småskala uregelmessige ikke-standarddeler kan kobles til. Vi kan behandle små prøver, og logistikkkostnaden for prøvene bæres vanligvis av innkjøpsparten.
Q3: Kan vi direkte bruke konstruksjonstegningene levert av kunden for behandling?
A: Vi støtter tilpasset produksjon basert på kundens tegninger. Etter å ha mottatt tegningene vil vi først foreta en prosessgjennomgang, markere punktene som skal bekreftes og justeres, samt kommunisere og bekrefte før produksjonsstart.
Q4: Hvor lang tid tar den totale produksjonssyklusen til komponentene?
A: For standardkomponenter er produksjonssyklusen 12-18 virkedager; for kompleksformede uregelmessige komponenter er produksjonssyklusen basert på produksjonsplanen bekreftet i tegningene.
Q5: Hvilket innhold dekker kvalitetsgarantien til stålkonstruksjonskomponenter?
Sv: Komponentkroppen gir 10 års garanti; skader forårsaket av uautorisert kutting og modifikasjon, ekstern påvirkning eller overskridelse av konstruksjonsbelastningen dekkes ikke av garantien.
Q6: Kan vi gi relevante tekniske dokumenter for inspeksjon?
A: Ja, vi kan gi materialsertifikater, sveisinspeksjonsrapporter, belegginspeksjonsprotokoller, etc., etter behov, for prosjektaksept.
Kjøpsbetraktninger
Når kunder sender inn krav, bør de gi fullstendige konstruksjonstegninger og tydelig angi prosjektplassering, miljøkorrosjonsgrad, vind- og snøbelastningsforhold, løfteforhold på stedet og krav til prosjektplan. Dette vil gjøre det lettere for oss å nøyaktig fullføre demontering av tegninger, materialvalg og prosessplanlegging. Overordnet prosess: etterspørselskommunikasjon → tegningsgjennomgang og bekreftelse → kostnadsberegning → kontraktsignering → produksjonsplanlegging → flere runder med kvalitetskontroll → pakking og forsendelse.